


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-25 Origine : Site


Le regroupement de produits alimentaires dans des emballages multiples prêts à être vendus au détail introduit une tension entre le coût de l'emballage, l'intégrité structurelle et la présentation en rayon. Vous devez équilibrer l’attrait visuel et les rigueurs physiques de la distribution. Les détaillants exigent des conditions impeccables à l'arrivée, s'attendant à aucun dommage pendant le transport.
Bien que les films en polyoléfine (POF) et standards soient omniprésents dans les emballages alimentaires, leurs propriétés physiques dictent des flux de travail opérationnels et des applications finales complètement différents. Un mauvais choix conduit souvent à des biens endommagés ou à une hygiène alimentaire compromise. Les responsables des opérations sont confrontés à une pression intense pour optimiser quotidiennement ces processus d’emballage.
La sélection du bon matériau nécessite d'évaluer non seulement le coût unitaire du plastique, mais aussi le capital en équipement, les exigences en matière de preuve d'inviolabilité et la sensibilité thermique des aliments emballés. Nous explorerons les mécanismes précis derrière ces deux formats. Vous apprendrez comment adapter votre ligne de production à la bonne technologie cinématographique.
Le film thermorétractable POF offre une rigidité structurelle supérieure et une preuve d'inviolabilité, ce qui en fait la norme industrielle pour les emballages multiples destinés au commerce de détail.
Le film alimentaire pour la restauration est idéal pour le regroupement manuel à court terme ou pour les produits frais qui nécessitent une grande respirabilité, mais n'ont pas la résistance à la traction pour un transport lourd.
Le principal obstacle à la mise en œuvre du POF est l’investissement en capital requis dans les machines de thermoscellage et de tunnel de rétraction.
La conformité réglementaire (par exemple, approbation directe ou indirecte du contact alimentaire par la FDA) dicte la sélection des matériaux selon que le film touche l'aliment ou simplement l'emballage primaire.
Comprendre comment l’emballage secondaire sécurise les produits alimentaires nécessite d’examiner le comportement moléculaire. Les deux plastiques fonctionnent selon des principes physiques complètement différents. On utilise l’énergie thermique pour changer de forme. L’autre repose sur les étirements physiques et la tension superficielle.
La polyoléfine se comporte de manière unique sous la chaleur en raison de sa structure orientée biaxialement. Les fabricants étirent le film plastique dans deux directions pendant la production. Cela aligne étroitement les chaînes de polymères réticulées. Le matériau reste stable à température ambiante. Cependant, il réagit de façon spectaculaire lorsque vous introduisez de l'énergie thermique.
Lorsque vous faites passer un multipack emballé dans une source de chaleur contrôlée, les chaînes polymères se détendent. Ils se contractent avec force autour du contenu. Cela crée un emballage secondaire rigide et uniforme. Il agit comme une seconde peau. Le film thermorétractable verrouille instantanément les objets en vrac. Le paquet résultant résiste au déplacement, empêchant ainsi les frictions internes pendant le transport.
Les matériaux d'emballage standard adoptent une approche mécanique. Ces films sont généralement constitués de polyéthylène (PE) ou de polychlorure de vinyle (PVC). Ils dépendent fortement de l’étirement mécanique plutôt que de la contraction thermique. Les opérateurs ou les emballeurs automatisés tirent fermement le matériau autour d'un plateau.
Le plastique présente de fortes propriétés électrostatiques. Il génère une charge statique lorsqu'il est déroulé du rouleau. Le film adhère de manière agressive sur lui-même et sur les surfaces lisses. Il repose sur une tension constante pour maintenir les multipacks ensemble. Contrairement aux enveloppes thermiques, ses dimensions physiques ne changent jamais fondamentalement. Il s'étire et s'agrippe simplement.
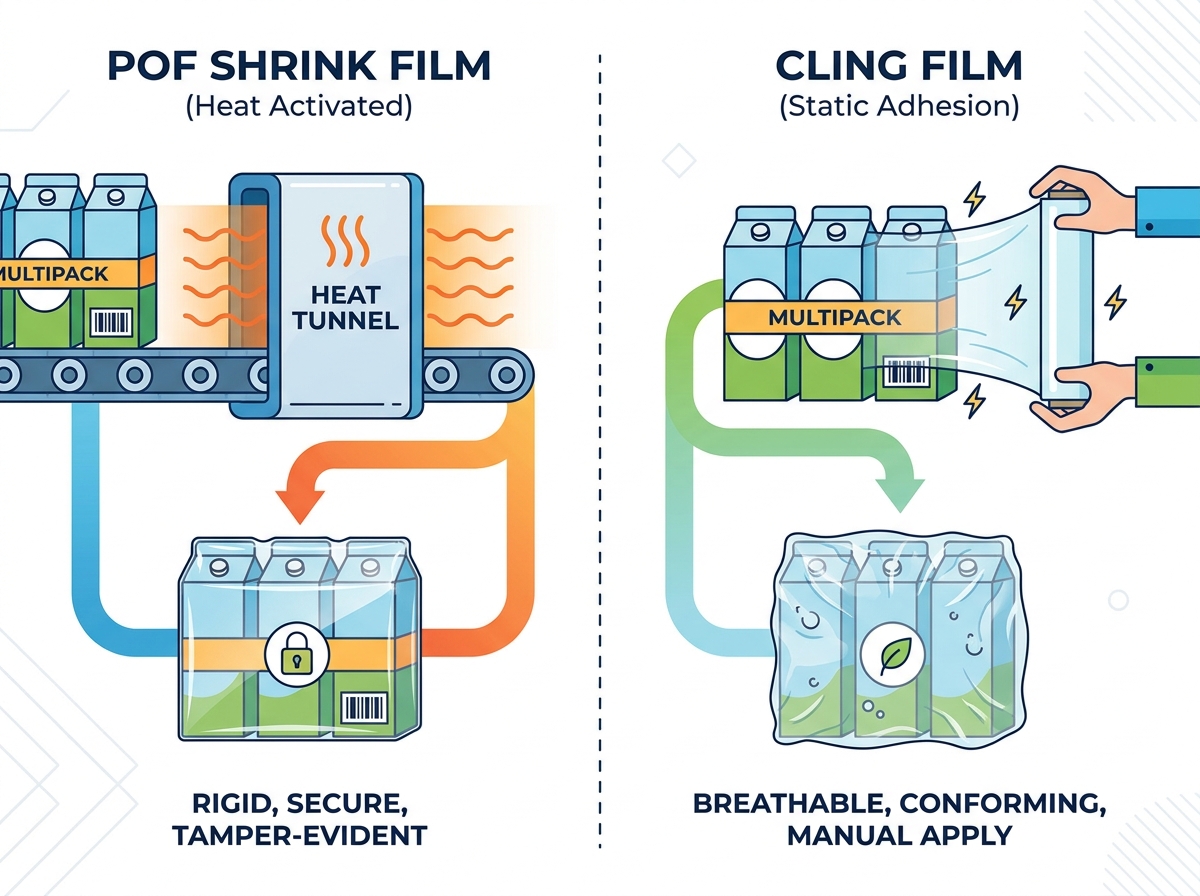
Les détaillants s’attendent à une présentation impeccable sur les étagères des magasins. Les exigences structurelles imposées aux multipacks commerciaux augmentent chaque année. Choisir Le film rétractable POF résout de nombreux problèmes logistiques. Il transforme les bouteilles ou les cartons en vrac en unités de vente au détail singulières et très durables.
L’attrait visuel détermine les décisions d’achat des consommateurs. La polyoléfine offre une brillance et une clarté optique exceptionnelles. Cette transparence s'avère essentielle pour les opérations de vente au détail. Les codes-barres imprimés sur l'emballage primaire restent parfaitement lisibles à travers la couche externe. Les acheteurs peuvent lire clairement les étiquettes nutritionnelles et l’image de marque. Le matériau ne s'embue ni ne jaunit jamais sous l'éclairage fluorescent du magasin.
Les emballages multiples d’aliments et de boissons nécessitent des protocoles de sécurité stricts. Une fois rétrécie sur un produit, la polyoléfine ne peut être retirée sans destruction évidente. Il ne se remettra pas en place. Vous ne pouvez pas le réappliquer proprement. Cette nature irréversible fournit une preuve instantanée d’inviolabilité. Les consommateurs font confiance aux emballages dont ils savent qu’ils ne sont pas ouverts en sortie d’usine.
Les paquets lourds testent les limites des emballages secondaires. Pensez à un paquet de trois pots à sauce en verre ou à des cartons de jus rigides. La polyoléfine possède une immense résistance à la traction. Il serre fermement les objets de forme irrégulière. Le paquet ne s'affaissera pas pendant le transport long-courrier. La résistance à la perforation garantit que les coins pointus du carton ne déchirent pas l’emballage extérieur.
Cette méthode présente des défis spécifiques en usine. Cela nécessite un contrôle précis de la température.
Régler les tunnels thermiques trop haut brûlera le plastique.
Des vitesses de chaîne lentes peuvent faire fondre les emballages primaires sensibles à la chaleur.
Des barres de soudure mal calibrées laissent des « oreilles de chien » disgracieuses dans les coins.
Le processus nécessite des opérateurs qualifiés pour une surveillance continue.
Toutes les applications ne nécessitent pas une étanchéité thermique rigoureuse. De nombreux scénarios de vente au détail en coulisses et à court terme exigent de la flexibilité plutôt que de la rigidité. Les emballages appliqués à la main jouent un rôle crucial dans les environnements alimentaires et culinaires modernes. Ils excellent là où les plastiques rigides échouent généralement.
Les aliments frais respirent continuellement après la récolte. Produire des multipacks libère de l’humidité et des gaz. Les sceller hermétiquement accélère la détérioration. Le film alimentaire pour la restauration respire naturellement. Il permet à la condensation emprisonnée de s'échapper. Ce contrôle de l'humidité garde les champignons croustillants et prévient la moisissure sur les baies fraîches.
Les dépenses en capital dictent souvent les décisions d’emballage pour les petites entreprises. Les options antistatiques nécessitent un investissement en équipement minime, voire nul. Vous pouvez les appliquer manuellement à l’aide de simples stations d’emballage manuel. Un distributeur de base à coupe-lames ne coûte presque rien. Cela permet aux petits producteurs de regrouper leurs produits immédiatement sans avoir à financer de lourdes machines.
Les dimensions des produits changent rapidement dans les environnements de produits frais. Un boucher peut envelopper un petit steak une minute et un gros rôti la minute suivante. Les films électrostatiques s'adaptent instantanément. Ils se conforment fortement à des formes variables. Vous n'avez jamais besoin d'ajuster les paramètres de la machine ou d'attendre que les tunnels thermiques se réchauffent.
Malgré leur flexibilité, ces emballages échouent dans les chaînes d'approvisionnement exigeantes.
Ils offrent une faible prolongation de la durée de conservation des produits secs.
Ils ne fournissent aucune preuve d’inviolabilité, car ils se déballent facilement.
Ils démontrent une rétention de charge inadéquate pour les paquets lourds de vente au détail.
Ils se perforent facilement lorsqu’ils sont étirés sur des arêtes vives.
Vous trouverez ci-dessous un tableau récapitulatif visuel définissant quand sélectionner chaque matériau.
Matrice de décision concernant l’application des matériaux
Exigence d'emballage |
Matériel recommandé |
Raison principale |
|---|---|---|
Transit multipack lourd |
Polyoléfine (POF) |
Une résistance à la traction supérieure empêche l'affaissement. |
Regroupement de produits frais |
Film statique |
La respirabilité arrête la pourriture rapide due à l'humidité. |
Lignes automatisées à grande vitesse |
Polyoléfine (POF) |
Évolue jusqu'à des milliers d'unités par heure en toute sécurité. |
Préparation manuelle en arrière-plan |
Film statique |
Ne nécessite aucun chauffage ou étalonnage de la machine. |
La transition entre les types de matériaux nécessite une évaluation méthodique. Les directeurs d'usine doivent mettre en balance les règles réglementaires et les capacités mécaniques. Vous ne pouvez pas baser cette décision sur la seule épaisseur du plastique. Nous devons évaluer trois piliers opérationnels spécifiques.
Les réglementations en matière de sécurité alimentaire contrôlent rigoureusement les matériaux d’emballage. Vous devez faire la différence entre les évaluations de contact alimentaire direct et indirect. Certains films touchent en toute sécurité des aliments nus. D'autres doivent uniquement toucher les emballages primaires.
Assurez-vous que la polyoléfine ou le film étirable que vous avez choisi porte les certifications correctes. Les aliments riches en graisses extraient activement les composants chimiques de certains plastiques. La FDA impose des limites de migration spécifiques. Vérifiez ces certificats de conformité auprès de votre fournisseur avant tout contact direct.
La vitesse dicte la rentabilité des usines. Différents matériaux limitent votre capacité de production ultime.
Lignes thermorétractables : ces systèmes automatisés nécessitent des scelleuses à barre en L ou des enveloppeuses à flux. Vous devez les associer à des tunnels de rétraction par convection. Cela nécessite des investissements initiaux élevés. Cependant, l’investissement évolue à merveille. Vous pouvez traiter des milliers d’unités par heure avec un minimum de main d’œuvre.
Cling Wrapping : Ces opérations restent limitées à des débits inférieurs. Les stations d'emballage manuelles ralentissent la production. Des machines d'emballage étirables spécifiques existent, mais elles limitent l'évolutivité pour les multipacks de vente au détail à grand volume. Cela fonctionne mieux pour les lots de faible volume et très variables.
Les impératifs de durabilité façonnent de plus en plus les choix d’emballage. La polyoléfine est généralement considérée comme 100 % recyclable. Les installations le classent comme LDPE #4. Cela s’aligne parfaitement avec les principaux programmes de développement durable du commerce de détail.
À l’inverse, certains films étirables à base de PVC font l’objet d’une surveillance réglementaire croissante. Les groupes environnementaux font pression pour l'interdiction du PVC. Les restrictions d'élimination limitent les endroits où vous pouvez envoyer les déchets de PVC. L’abandon du PVC améliore souvent le profil environnemental de votre entreprise.
Nous pouvons comparer les propriétés techniques des deux formats pour guider les décisions d’ingénierie.
Comparaison des propriétés techniques
Propriété |
Polyoléfine (POF) |
Film alimentaire standard (PE/PVC) |
|---|---|---|
Méthode de candidature |
Contraction thermique |
Étirement mécanique |
Preuve d'inviolabilité |
Élevé (Destructible) |
Aucun (reconditionnable) |
Clarté optique |
Excellent/haute brillance |
Modérée/légère brume |
Respirabilité |
Très faible |
Élevé (idéal pour les produits) |
Dépendance à l'équipement |
Élevé (scelleuses et tunnels) |
Faible (distributeurs manuels) |
L'installation de nouvelles lignes de conditionnement introduit des frictions immédiates. La théorie diffère considérablement de la réalité en usine. Les ingénieurs doivent anticiper la dynamique thermique et les contraintes d’espace avant de s’engager dans un déploiement.
Vous devez évaluer activement le seuil thermique de votre produit alimentaire. Les tunnels de rétraction fonctionnent à des températures supérieures à 300°F (150°C). L'air circule rapidement pour activer le plastique.
Le chocolat, les produits laitiers ou les plastiques primaires à paroi mince rencontrent souvent des difficultés ici. Ils peuvent se déformer, fleurir ou fondre entièrement à l’intérieur de la chambre. Les vitesses et températures des lignes doivent être parfaitement calibrées. Déplacer les colis plus rapidement réduit le temps d’exposition à la chaleur. Les plastiques de calibre plus fin nécessitent moins d’énergie thermique pour s’activer.
L’espace constitue un atout de premier ordre dans les installations de fabrication. Les lignes de tunnels thermiques industriels nécessitent un espace au sol important. Vous devez prévoir les entrées et sorties du convoyeur. De plus, ces machines nécessitent une ventilation dédiée. Ils génèrent de la chaleur ambiante.
Les stations d'emballage manuel modulaires évitent complètement ce problème. Vous pouvez les monter sur les murs ou les ranger dans des coins de préparation restreints. Ils ne consomment pas de courant électrique important.
Les machines complexes exigent des programmes de maintenance rigoureux. Ignorez cela et la qualité de l’emballage chute immédiatement.
Les lames thermoscellées nécessitent un remplacement régulier du ruban téflon. Les résidus de plastique brûlé s’accumulent rapidement. Vous devez nettoyer les lames quotidiennement pour assurer des joints hermétiques. Les tunnels nécessitent un étalonnage continu. Les températures ambiantes des plantes changent entre l'été et l'hiver. Vous devez ajuster les déflecteurs du tunnel en conséquence pour maintenir des résultats esthétiques cohérents.
Le choix de votre format d’emballage façonne l’ensemble de votre chaîne d’approvisionnement en aval. Il dicte la manière dont les produits survivent au transit et la manière dont les consommateurs les perçoivent dans les rayons. Les équipes opérationnelles doivent fonder leurs décisions sur des données concrètes plutôt que sur des hypothèses.
Optez pour des emballages statiques respirants si vous regroupez des produits frais et hautement périssables dans le cadre d’opérations à court terme.
Transition vers la polyoléfine thermique rigide lors de la mise à l'échelle pour une distribution permanente au détail.
Donnez la priorité à l’esthétique, à la lisibilité des codes-barres et à la preuve d’inviolabilité pour les produits destinés aux consommateurs.
Effectuer un échantillon à petite échelle avec différentes épaisseurs de film (par exemple, calibre 45 contre calibre 60) avant de s'engager.
Testez minutieusement la rigidité des multipacks et la compatibilité des tunnels sur les lignes d’usine actives.
R : Oui, de nombreux films POF réticulés sont approuvés par la FDA pour le contact direct avec les aliments, mais les fabricants doivent vérifier la certification spécifique auprès de leur fournisseur, en particulier pour les aliments riches en graisses.
R : Il protège contre la poussière, l’humidité et la manipulation, ce qui préserve l’intégrité de l’emballage primaire. Cependant, il ne s’agit pas d’un joint hermétique et ne remplace pas l’emballage sous atmosphère modifiée (MAP) pour prolonger la durée de conservation.
R : Le gauchissement de l'emballage primaire indique généralement que la température du tunnel de rétraction est trop élevée, que la vitesse de la ligne est trop lente ou que l'épaisseur du film est trop lourde pour la résistance structurelle des articles regroupés.
R : Bien qu'historiquement courant, de nombreuses installations abandonnent le PVC au profit de films alimentaires à base de PE ou de films rétractables POF en raison des réglementations environnementales et de la nature corrosive de la dégradation du PVC sur les machines d'emballage.


