


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-29 Origine : Site


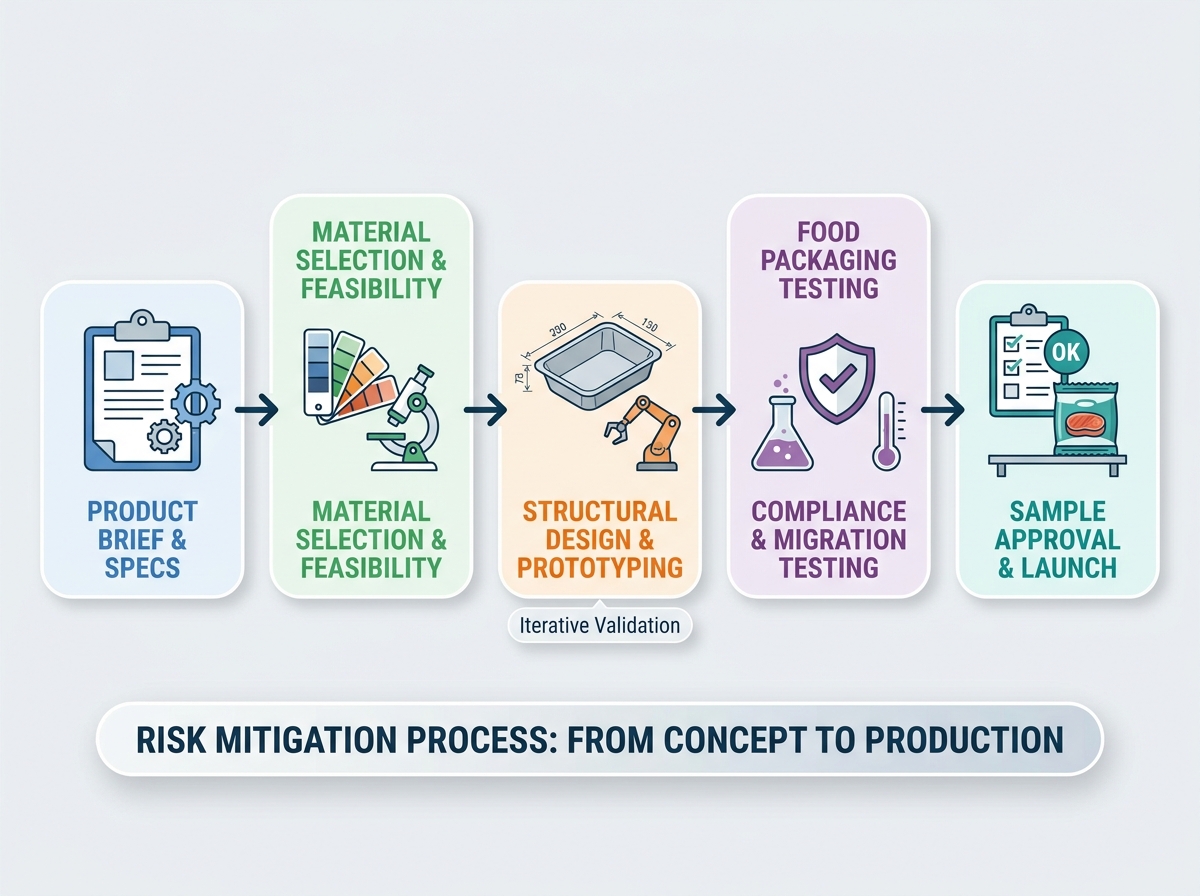
Le développement d’emballages alimentaires OEM comporte des risques importants. Des spécifications mal alignées entraînent régulièrement des lancements de produits retardés. Ils compromettent également les exigences délicates en matière de durée de conservation et déclenchent des échecs réglementaires coûteux. La transition d'un conteneur d'un concept initial à une production physique nécessite une approche proactive. Nous devons considérer ce parcours comme un processus strict d’atténuation des risques. L’évaluation précoce des conceptions élimine les incertitudes. Cette liste de contrôle fournit un cadre fiable. Cela vous aide à évaluer des solutions d'emballage alimentaire personnalisées en toute confiance. Nous garantissons la faisabilité opérationnelle, la conformité stricte et l’efficacité budgétaire avant de nous engager dans la fabrication de masse. Vous apprendrez à naviguer dans la sélection des matériaux, l'ingénierie structurelle et les approbations finales.
Un dossier produit robuste doit quantifier à la fois les exigences fonctionnelles (propriétés barrières, contraintes de la ligne de remplissage) et les contraintes commerciales (coût unitaire cible, MOQ).
La conception structurelle et la sélection des matériaux nécessitent des compromis transparents entre les objectifs de durabilité et les réalités de performance.
Des tests rigoureux de conformité et de migration doivent être pris en compte dans le calendrier avant de finaliser les prototypes structurels.
L'approbation des échantillons est un processus en plusieurs étapes (de l'outillage logiciel à l'outillage de production) nécessitant une validation stricte des tolérances.
Vous ne pouvez pas concevoir un produit d’emballage réussi sans un briefing très détaillé. La base de tout projet repose sur la compréhension exacte des limites fonctionnelles et commerciales. L’ambiguïté à ce stade conduit directement à des révisions coûteuses ultérieurement.
Cartographiez les exigences d’emballage directement par rapport à vos lignes de remplissage et de scellage automatisées existantes ou planifiées. Vous devez examiner attentivement les exigences en matière de dépilage. Si les plateaux collent ensemble, les lignes d'automatisation se bloquent et la production s'arrête. La vitesse des lignes détermine la rapidité avec laquelle les conteneurs doivent se séparer les uns des autres. Des pattes de dépilage profondes et des angles de dépouille spécifiques empêchent les blocages sous vide lors de manipulations à grande vitesse.
Définir les exigences exactes en matière de taux de transmission de l'oxygène (OTR) et de vapeur d'humidité (MVTR) en fonction de la matrice alimentaire. Les viandes fraîches nécessitent des barrières anti-gaz très spécifiques pour conserver leur couleur et éviter leur détérioration. Les collations sèches nécessitent de solides barrières contre l’humidité pour conserver leur croustillant. Ne vous fiez pas aux termes génériques relatifs aux barrières. Quantifiez ces mesures pour garantir que le matériau fonctionne dans des conditions de vente au détail réelles.
Établissez des objectifs de coût unitaire réalistes dès le début de la discussion. Projetez avec précision vos volumes annuels pour négocier de meilleurs tarifs. Les seuils de quantité minimale de commande (MOQ) dictent souvent quels processus de fabrication sont financièrement judicieux. Aligner vos projections marketing sur les réalités des achats évite les dépassements de budget.
Clarifier les mandats en matière de recyclabilité, de contenu recyclé post-consommation (PCR) ou de compostabilité. Notez les impacts potentiels sur la durabilité ou le coût. Les matériaux PCR présentent parfois de légères variations de couleur ou une résistance aux chocs réduite. Vous devez évaluer ces compromis de manière transparente. Équilibrer les initiatives vertes agressives avec les réalités réelles en matière de performance garantit que le produit final reste viable.
Le choix du bon substrat détermine les performances thermiques, physiques et visuelles de votre emballage. Une évaluation rigoureuse de faisabilité garantit que le matériau choisi correspond à la fois à l’utilisation du consommateur et à la logistique de la chaîne d’approvisionnement.
Évaluez les options de matériaux par rapport aux exigences de température spécifiques. Les applications de congélation, de chauffage par micro-ondes et de cuisson au four nécessitent toutes des polymères différents. Nous vous recommandons de tester les matériaux dans les conditions les plus extrêmes auxquelles ils seront confrontés.
Substrat matériel |
Tolérance de température |
Demande principale |
Limite clé |
|---|---|---|---|
APET (PET amorphe) |
-40°C à 70°C |
Réfrigérés, produits frais, charcuterie froide |
Ne peut pas être passé au micro-ondes ni au four. |
CPET (PET cristallisé) |
-40°C à 220°C |
Plats préparés au four, plateaux double-cuisson |
Coût des matériaux plus élevé et cassant une fois congelé. |
PP (Polypropylène) |
-20°C à 120°C |
Plats cuisinés au micro-ondes, plats chauds à emporter |
Mauvaise barrière à l'oxygène sans stratification EVOH. |
Fibre moulée |
Varie (jusqu'à 200°C) |
Produits secs durables, produits frais |
Taux de transmission élevé de la vapeur d’eau. |
Faites correspondre soigneusement les films de couverture aux substrats des plateaux. Approprié La personnalisation du film pour la restauration évite la détérioration prématurée et les fuites. Spécifier les exigences en matière de pelabilité en fonction de l'expérience du consommateur. Un film facile à décoller convient aux collations délicates, tandis qu'un joint soudé protège les liquides lourds. Intègre des propriétés antibuée pour une visibilité claire au détail dans les vitrines réfrigérées. La résistance à la perforation reste vitale pour les ingrédients pointus comme les viandes avec os ou les coquilles dures.
Évaluer la disponibilité et la volatilité des prix des matières premières sélectionnées. Les chaînes d’approvisionnement mondiales connaissent de fréquentes perturbations. Évitez les futurs goulots d’étranglement d’approvisionnement en sélectionnant des polymères auprès de plusieurs canaux d’approvisionnement mondiaux. Discutez des options de matériaux secondaires avec votre fournisseur.
Confirmez que le partenaire OEM dispose des capacités spécifiques d’extrusion, de thermoformage ou de moulage par injection requises pour les matériaux choisis. Toutes les installations ne peuvent pas gérer des laminages spécialisés ou des polymères cristallisés à haute température. Vérifiez les capacités de leurs équipements avant de signer des contrats de développement.
La transition d'un concept 2D à un modèle structurel 3D détermine le fonctionnement réel de l'emballage. Les défauts d’ingénierie à ce stade multiplient les coûts de façon exponentielle une fois l’outillage commencé.
Concentrez-vous entièrement sur la géométrie fonctionnelle. Un bien conçu la conception personnalisée des plateaux alimentaires évite les goulots d’étranglement opérationnels. Assurez-vous que les angles de dépouille, les nervures et les pattes de démestrage sont optimisés pour l’intégrité structurelle. Les angles de dépouille permettent au plastique de se démouler proprement du moule. Les nervures ajoutent une résistance à l'écrasement vertical sans nécessiter de plastique plus épais. Des pattes de dépilage séparent les plateaux sans effort lors d'une manipulation automatisée à grande vitesse.
Calculez tôt l’utilisation des palettes et la densité d’entreposage. Basez ces calculs sur les dimensions et les capacités d'imbrication du prototype. Une mauvaise efficacité cubique entraîne l’expédition d’air vide, ce qui gonfle considérablement les frais de transport. Un rapport d'imbrication serré maximise le nombre de plateaux vides que vous pouvez placer sur une seule palette.
Utilisez les rendus numériques initiaux pour identifier les points faibles potentiels. Un logiciel de simulation numérique teste virtuellement la pression de charge supérieure et l’impact des chutes. Vérifiez toujours la largeur de la bride du joint et la répartition des matériaux sur la paroi avant de découper des moules physiques. Une bride d'étanchéité déformée garantit les fuites sur la ligne de production.
Évaluez rigoureusement les fonctionnalités destinées aux consommateurs. La meilleure ingénierie échoue toujours si le consommateur déteste utiliser le produit. Incluez des mécanismes d’ouverture intuitifs comme des languettes pelables étendues. La refermabilité permet de conserver la fraîcheur des produits multi-portions plus longtemps. Enfin, évaluez l’attrait visuel du merchandising. Les plateaux doivent se démarquer sur les étagères des magasins tout en affichant clairement les aliments qu'ils contiennent.
Les emballages destinés au contact alimentaire font l’objet d’une surveillance mondiale stricte. Ne pas documenter correctement la conformité peut déclencher des rappels immédiats de produits et nuire de façon permanente à la réputation de la marque.
Vérifiez la conformité avec les réglementations FDA, EFSA ou régionales sur les matériaux en contact avec les aliments (FCM). Différents marchés appliquent différentes normes de base. Les réglementations européennes sont généralement mises à jour plus rapidement en ce qui concerne les limites de contenu recyclé. Assurez-vous que votre équipe d'ingénierie croise les références au cadre juridique actuel du marché de destination.
Exiger des tests de protocole pour la migration chimique globale et spécifique. Vous ne pouvez pas présumer qu’un matériau est universellement sûr. Basez vos protocoles de test sur la matrice alimentaire spécifique.
Aliments acides : testez la migration à l’aide de simulants d’acide acétique. Une acidité élevée extrait plus rapidement les plastifiants des polymères.
Aliments gras : utilisez des simulants d’huile d’olive ou d’éthanol. Les graisses accélèrent la migration des composants de l’encre et des adhésifs.
Aliments aqueux : Testez avec des simulants d’eau distillée. Déterminez combien de temps les liquides peuvent rester en place avant de compromettre le substrat.
Variables thermiques : reproduisez les instructions de chauffage exactes. Les températures des micro-ondes et des fours modifient considérablement les taux de migration.
Exigez une déclaration de conformité (DoC) complète avant d’aller de l’avant. Collectez des certificats d'analyse (CoA) traçables pour toutes les résines, additifs et encres. La traçabilité des documents garantit que vous pouvez isoler des lots de production spécifiques en cas de problème de contamination.
Décrivez les paramètres pour les tests de chute, la simulation de transit et les tests de choc thermique sur les premiers prototypes. Les tests de choc thermique consistent à déplacer des récipients remplis directement d'un congélateur vers un four commercial. La simulation de transport en commun reproduit les vibrations intenses du camionnage longue distance. Identifiez les fractures et les joints faibles avant la production complète.
L’approbation de l’échantillon protège votre investissement en capital. Précipiter cette étape aboutit souvent à des centaines de milliers de conteneurs inutiles qui ne peuvent pas fonctionner sur vos machines.
Commencez avec un outil prototype à faible coût pour valider la forme et l’ajustement. L’outillage souple utilise de l’aluminium moins cher et se dégrade rapidement, mais il fournit des échantillons parfaits à un stade précoce. Ne libérez du capital pour l'outillage de production (dur) qu'une fois que l'échantillon souple a réussi tous les essais en ligne. L'outillage dur utilise de l'acier trempé et représente un engagement financier massif.
Faites passer les échantillons physiques à travers votre équipement de thermoscellage actuel. Ne vous fiez pas uniquement aux tests de laboratoire des fournisseurs. Vérifiez le temps de séjour, la compatibilité de température et la résistance à l'éclatement. Les produits d'étanchéité réagissent différemment en fonction de l'humidité ambiante de l'usine et des réglages de pression spécifiques de vos machines.
Mesurez méticuleusement la précision dimensionnelle. Vérifiez la répartition de l'épaisseur du matériau par rapport aux spécifications du dessin technique (TDS) convenues. Les plateaux thermoformés s'amincissent souvent dans les coins profonds. Si les coins s'amincissent trop, le plateau se brisera pendant le transport.
Créez une liste de contrôle contraignante pour que les parties prenantes approuvent formellement les échantillons du premier outil (FOT). Une matrice formelle évite les problèmes de communication.
Équipe des opérations : valide la compatibilité des vitesses de ligne et les performances de dépilage.
Assurance qualité (AQ) : confirme les propriétés de la barrière, les taux de fuite et la documentation de conformité.
Équipe marketing : approuve la clarté esthétique, l'espace d'étiquetage et l'alignement de la marque.
Approvisionnement : vérifie que le poids unitaire final correspond aux objectifs de coûts indiqués.
Une conception brillante nécessite un partenaire de fabrication compétent. La sélection du fournisseur détermine si votre projet respecte le calendrier prévu ou s'il est confronté à des boucles d'itérations sans fin.
Donnez la priorité aux fournisseurs qui contrôlent à la fois la conception et la fabrication. Les chaînes d’approvisionnement fragmentées introduisent des frictions. Lorsqu’une entreprise conçoit le plateau et qu’une autre découpe le moule, la responsabilité disparaît. Les partenaires verticalement intégrés réduisent les délais d’itération et résolvent les conflits d’ingénierie en interne.
Recherchez des certifications vérifiables qui garantissent des environnements de fabrication sanitaires. BRCGS, SQF et ISO 9001 représentent la référence en matière de sécurité des emballages. Ces certifications prouvent que le fournisseur maintient des contrôles stricts d’hygiène, de lutte antiparasitaire et de protocoles d’analyse des risques.
Clarifiez dès le départ si vous possédez les moules personnalisés une fois le projet terminé. De nombreux fournisseurs amortissent le coût de l'outillage dans le prix à la pièce mais conservent la propriété du moule physique. Comprendre les conditions de maintenance. Définissez clairement qui paie les réparations des outils après un million de cycles.
Évaluez la capacité du fournisseur à gérer les augmentations de volumes. Les lancements de produits réussis dépassent souvent les prévisions initiales. Renseignez-vous sur les sites de fabrication secondaires de reprise après sinistre. En cas de panne d'un réseau électrique régional, votre fournisseur doit disposer d'installations de secours pour maintenir votre chaîne d'approvisionnement en mouvement.
Développer avec succès des emballages OEM nécessite un parcours discipliné. Vous devez définir un brief produit strict, évaluer avec précision les contraintes matérielles et exécuter des tests physiques rigoureux. Sauter l’une de ces phases d’évaluation entraîne inévitablement des pannes opérationnelles coûteuses sur la ligne de remplissage. Une validation appropriée des échantillons sécurise votre investissement et garantit la sécurité des consommateurs. Une approche méthodique transforme la science complexe des polymères en solutions de vente au détail fiables et performantes.
Vérifiez votre fiche produit actuelle dès aujourd’hui. Passez en revue vos exigences en matière de barrières et vos attentes en matière d’outillage. Nous vous recommandons de demander une consultation technique avec votre partenaire de fabrication pour évaluer la faisabilité de votre prochain projet d'emballage personnalisé avant de débloquer tout capital.
R : Un délai de développement standard s'étend de 8 à 16 semaines, depuis la conception jusqu'à l'approbation des échantillons de production. Cette durée prend en compte le rendu CAO initial, l'impression 3D, la création d'outils logiciels, les essais physiques en ligne et les délais de livraison prolongés nécessaires à la découpe des outils de production en acier trempé.
R : Les outils prototypes (souples) utilisent de l'aluminium moins cher et plus souple, conçu pour les petites séries afin de valider la géométrie et l'ajustement. L'outillage de production (dur) utilise de l'acier trempé ou du cuivre-béryllium. Les outils durs coûtent beaucoup plus cher mais résistent à des millions de cycles de thermoformage à grande vitesse sans se dégrader.
R : La propriété dépend du contrat. Si vous payez l’outillage à l’avance, vous possédez généralement le moule et la propriété intellectuelle. Si le fabricant amortit le coût dans le prix unitaire, il en conserve généralement la propriété, vous liant à son installation de production.
R : Vous devez partager les spécifications de votre machine, y compris la mécanique de dépilage et les dimensions de la tête de scellage, lors du briefing initial. De plus, vous devez effectuer des essais physiques en ligne en utilisant des échantillons du premier outil (FOT) sur votre équipement réel avant d'approuver la production de masse.


