


Visualizações: 0 Autor: Editor do site Horário de publicação: 29/09/2026 Origem: Site


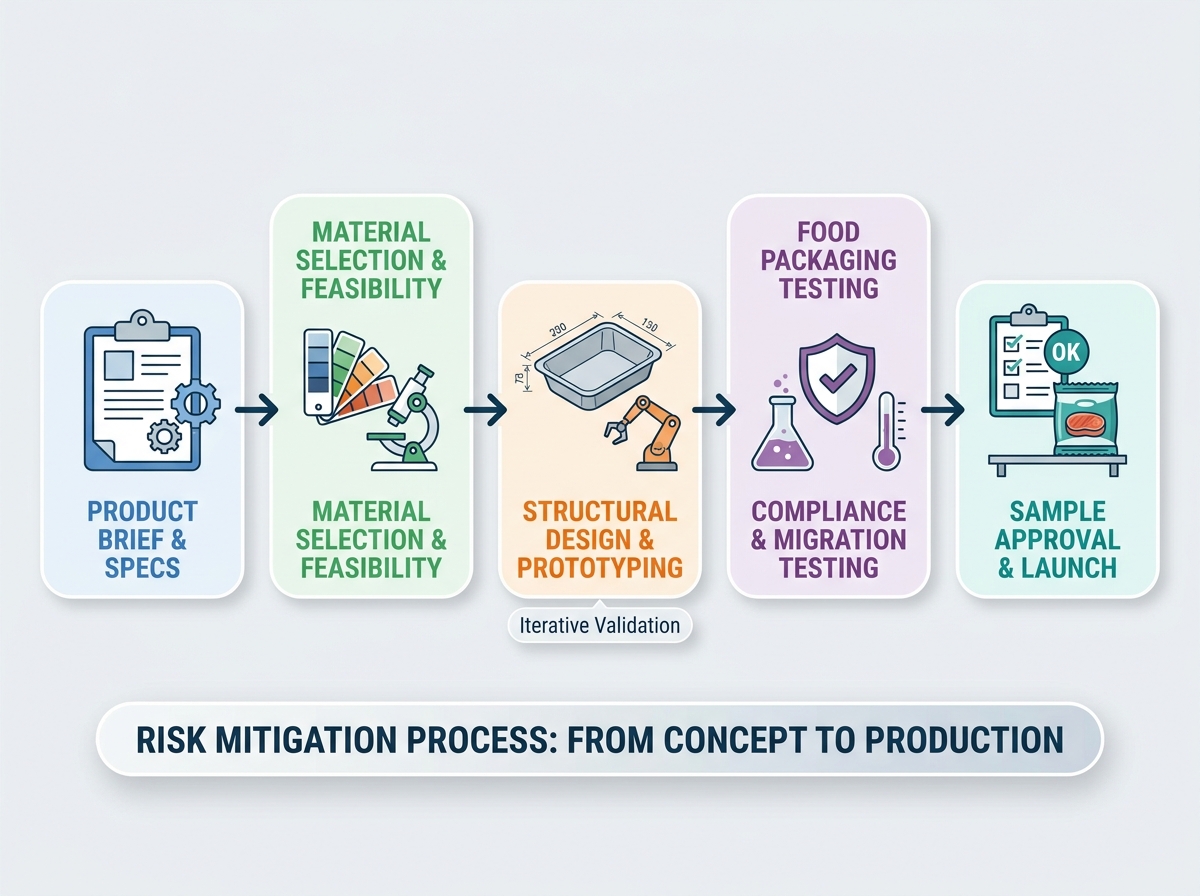
O desenvolvimento de embalagens de alimentos OEM acarreta riscos significativos. Especificações desalinhadas rotineiramente causam atrasos no lançamento de produtos. Eles também comprometem os delicados requisitos de prazo de validade e provocam falhas regulatórias dispendiosas. A transição de um contêiner de um conceito inicial para a produção física exige uma abordagem proativa. Devemos enquadrar esta jornada como um processo estrito de mitigação de riscos. Avaliar projetos antecipadamente elimina suposições. Esta lista de verificação fornece uma estrutura confiável. Isso ajuda você a avaliar soluções personalizadas de embalagens de alimentos com confiança. Garantimos viabilidade operacional, conformidade rigorosa e eficiência orçamentária antes de nos comprometermos com a fabricação em massa. Você aprenderá como navegar na seleção de materiais, engenharia estrutural e aprovações finais.
Um resumo robusto do produto deve quantificar tanto os requisitos funcionais (propriedades de barreira, restrições da linha de enchimento) quanto as restrições comerciais (custo unitário alvo, MOQs).
O projeto estrutural e a seleção de materiais exigem compromissos transparentes entre as metas de sustentabilidade e as realidades de desempenho.
A conformidade rigorosa e os testes de migração devem ser considerados no cronograma antes da finalização dos protótipos estruturais.
A aprovação da amostra é um processo de vários estágios (ferramentas flexíveis até ferramentas de produção) que exige validação rigorosa de tolerância.
Você não pode projetar uma embalagem de produto de sucesso sem um briefing altamente detalhado. A base de qualquer projeto depende da compreensão exata dos limites funcionais e comerciais. A ambigüidade nesta fase leva diretamente a revisões dispendiosas posteriormente.
Mapeie os requisitos de embalagem diretamente em relação às suas linhas automatizadas de enchimento e selagem existentes ou planejadas. Você deve considerar cuidadosamente os requisitos de desagrupamento. Se as bandejas ficarem grudadas, as linhas de automação emperrarão e a produção será interrompida. As velocidades da linha determinam a rapidez com que os contêineres devem se separar uns dos outros. As saliências profundas e os ângulos de inclinação específicos evitam travamentos por vácuo durante o manuseio em alta velocidade.
Defina os requisitos exatos de Taxa de Transmissão de Oxigênio (OTR) e Taxa de Transmissão de Vapor de Umidade (MVTR) com base na matriz alimentar. As carnes frescas exigem barreiras gasosas altamente específicas para manter a cor e evitar a deterioração. Os lanches secos requerem fortes barreiras à umidade para reter a crocância. Não confie em termos genéricos de barreira. Quantifique essas métricas para garantir que o material funcione sob condições reais de varejo.
Estabeleça metas realistas de custo por unidade no início da discussão. Projete seus volumes anuais com precisão para negociar melhores taxas. Os limites da Quantidade Mínima de Pedido (MOQ) geralmente determinam quais processos de fabricação fazem sentido financeiramente. Alinhar suas projeções de marketing com as realidades de compras evita estouros de orçamento.
Esclareça as exigências de reciclabilidade, conteúdo reciclado pós-consumo (PCR) ou compostabilidade. Observe os possíveis impactos na durabilidade ou no custo. Os materiais de PCR às vezes apresentam pequenas variações de cor ou resistência ao impacto reduzida. Você deve avaliar de forma transparente essas compensações. Equilibrar iniciativas verdes agressivas com as realidades reais de desempenho garante que o produto final permaneça viável.
A escolha do substrato certo determina o desempenho térmico, físico e visual da sua embalagem. Uma avaliação rigorosa de viabilidade garante que o material escolhido esteja alinhado com o uso do consumidor e com a logística da cadeia de suprimentos.
Avalie as opções de materiais em relação aos requisitos específicos de temperatura. Congelamento, aquecimento por micro-ondas e aplicações prontas para forno exigem polímeros diferentes. Recomendamos testar os materiais nas condições mais extremas que enfrentarão.
Substrato Material |
Tolerância à temperatura |
Aplicação Primária |
Limitação de chave |
|---|---|---|---|
APET (PET amorfo) |
-40°C a 70°C |
Alimentos refrigerados, produtos frescos, frios |
Não pode ser levado ao micro-ondas ou assado. |
CPET (PET Cristalizado) |
-40°C a 220°C |
Refeições prontas para forno, bandejas duplas para forno |
Maior custo de material e quebradiço quando congelado. |
PP (polipropileno) |
-20°C a 120°C |
Refeições prontas para micro-ondas, comida quente para viagem |
Barreira de oxigênio fraca sem laminação EVOH. |
Fibra Moldada |
Varia (até 200°C) |
Produtos secos sustentáveis, produtos frescos |
Alta taxa de transmissão de vapor de umidade. |
Combine cuidadosamente as películas de cobertura com os substratos da bandeja. Apropriado a personalização do filme para serviços de alimentação evita deterioração e vazamentos prematuros. Especifique os requisitos de destacabilidade com base na experiência do consumidor. Uma película de fácil remoção é adequada para lanches delicados, enquanto uma vedação soldada protege líquidos pesados. Incorpora propriedades antiembaçantes para uma clara visibilidade de varejo em expositores refrigerados. A resistência à perfuração continua vital para ingredientes pontiagudos, como carnes com osso ou cascas duras.
Avalie a disponibilidade e a volatilidade dos preços das matérias-primas selecionadas. As cadeias de abastecimento globais sofrem interrupções frequentes. Evite futuros gargalos de fornecimento selecionando polímeros com vários canais de fornecimento global. Discuta as opções de materiais secundários com seu fornecedor.
Confirme se o parceiro OEM possui os recursos específicos de extrusão, termoformagem ou moldagem por injeção necessários para os materiais escolhidos. Nem todas as instalações podem lidar com laminações especializadas ou polímeros cristalizados a alta temperatura. Verifique as capacidades dos seus equipamentos antes de assinar contratos de desenvolvimento.
A transição de um conceito 2D para um modelo estrutural 3D determina o quão bem a embalagem funciona na realidade. Falhas de engenharia neste estágio multiplicam os custos exponencialmente assim que o ferramental começa.
Concentre-se inteiramente na geometria funcional. Um bem projetado o design personalizado da bandeja de alimentos evita gargalos operacionais. Certifique-se de que os ângulos de inclinação, as nervuras e as alças de desagrupamento sejam otimizados para integridade estrutural. Os ângulos de inclinação permitem que o plástico se solte do molde de forma limpa. As nervuras adicionam resistência ao esmagamento vertical sem exigir plástico de calibre mais espesso. As alças de desempilhamento separam as bandejas sem esforço durante o manuseio automatizado em alta velocidade.
Calcule antecipadamente a utilização de paletes e a densidade de armazenamento. Baseie esses cálculos nas dimensões e capacidades de aninhamento do protótipo. A baixa eficiência cúbica resulta no transporte de ar vazio, o que inflaciona drasticamente as despesas de frete. Uma proporção de agrupamento estreita maximiza o número de bandejas vazias que você pode colocar em um único palete.
Utilize renderizações digitais iniciais para identificar possíveis pontos fracos. O software de simulação digital testa virtualmente a pressão da carga superior e o impacto da queda. Verifique sempre a largura do flange de vedação e a distribuição do material na parede antes de cortar moldes físicos. Um flange de vedação empenado garante vazamentos na linha de produção.
Avalie rigorosamente os recursos voltados para o consumidor. A melhor engenharia ainda falha se o consumidor odeia usar o produto. Inclui mecanismos de abertura intuitivos, como abas estendidas. A resselabilidade mantém os produtos multiuso frescos por mais tempo. Por fim, avalie o apelo do visual merchandising. As bandejas devem se destacar nas prateleiras do varejo e ao mesmo tempo exibir claramente os alimentos em seu interior.
As embalagens em contacto com alimentos enfrentam uma supervisão global rigorosa. Deixar de documentar a conformidade de maneira adequada pode desencadear recalls imediatos de produtos e prejudicar permanentemente a reputação da marca.
Verifique o alinhamento com os regulamentos da FDA, EFSA ou de materiais de contato com alimentos (FCM) regionais. Diferentes mercados impõem diferentes padrões básicos. As regulamentações europeias normalmente são atualizadas mais rapidamente em relação aos limites de conteúdo reciclado. Certifique-se de que sua equipe de engenharia faça referências cruzadas com a estrutura legal atual do mercado de destino.
Testes de protocolo obrigatórios para migração química geral e específica. Você não pode presumir que um material é seguro universalmente. Baseie seus protocolos de teste na matriz alimentar específica.
Alimentos Ácidos: Teste a migração usando simuladores de ácido acético. A alta acidez retira os plastificantes dos polímeros mais rapidamente.
Alimentos gordurosos: Use azeite ou simuladores de etanol. As gorduras aceleram a migração dos componentes da tinta e dos adesivos.
Alimentos Aquosos: Teste com simuladores de água destilada. Determine quanto tempo os líquidos podem permanecer antes de comprometer o substrato.
Variáveis Térmicas: Replique as instruções exatas de aquecimento. As temperaturas do microondas e do forno alteram drasticamente as taxas de migração.
Exija uma Declaração de Conformidade (DoC) abrangente antes de prosseguir. Colete certificados de análise (CoA) rastreáveis para todas as resinas, aditivos e tintas. A rastreabilidade dos documentos garante que você possa isolar lotes de produção específicos caso surja um problema de contaminação.
Descreva parâmetros para testes de queda, simulação de trânsito e testes de choque térmico em protótipos em estágio inicial. O teste de choque térmico envolve mover recipientes cheios diretamente de um freezer para um forno comercial. A simulação de trânsito reproduz as vibrações intensas dos caminhões de longa distância. Identifique fraturas e vedações fracas antes da produção completa.
A aprovação da amostra protege seu investimento de capital. Apressar esse estágio geralmente resulta em centenas de milhares de contêineres inúteis que não podem funcionar em seu maquinário.
Comece com ferramentas de protótipo de baixo custo para validar a forma e o ajuste. As ferramentas macias usam alumínio mais barato e se degradam rapidamente, mas fornecem amostras perfeitas em estágio inicial. Somente libere capital para ferramentas de produção (duras) quando a amostra flexível passar em todos os testes de linha. As ferramentas pesadas utilizam aço temperado e representam um enorme compromisso financeiro.
Execute as amostras físicas através do seu equipamento de selagem a quente real. Não confie apenas nos testes de laboratório do fornecedor. Verifique o tempo de permanência, a compatibilidade de temperatura e a resistência ao rompimento. Os selantes reagem de maneira diferente com base na umidade ambiente da planta e nas configurações específicas de pressão do seu maquinário.
Meça a precisão dimensional meticulosamente. Verifique a distribuição da espessura do material em relação à especificação de desenho técnico (TDS) acordada. As bandejas termoformadas geralmente ficam mais finas nos cantos profundos. Se os cantos ficarem muito finos, a bandeja irá quebrar durante o transporte.
Crie uma lista de verificação vinculativa para que as partes interessadas aprovem formalmente as amostras da primeira ferramenta (FOT). Uma matriz formal evita falhas de comunicação.
Equipe de operações: Valida a compatibilidade da velocidade da linha e o desempenho do desagrupamento.
Garantia de qualidade (QA): confirma propriedades de barreira, taxas de vazamento e documentação de conformidade.
Equipe de Marketing: Aprova clareza estética, espaço de rotulagem e alinhamento de marca.
Aquisição: verifica se o peso unitário final está alinhado com as metas de custo cotadas.
Um design brilhante requer um parceiro de produção capaz. A seleção do fornecedor determina se o seu projeto permanecerá dentro do cronograma ou enfrentará ciclos intermináveis de iteração.
Priorize fornecedores que controlam o design e a fabricação. Cadeias de abastecimento fragmentadas introduzem atrito. Quando uma empresa projeta a bandeja e outra corta o molde, a responsabilidade desaparece. Parceiros verticalmente integrados reduzem atrasos nas iterações e resolvem conflitos de engenharia internamente.
Procure certificações verificáveis que garantam ambientes de fabricação higiênicos. BRCGS, SQF e ISO 9001 representam os padrões ouro em segurança de embalagens. Essas certificações comprovam que o fornecedor mantém controles rígidos de higiene, gerenciamento de pragas e protocolos de análise de perigos.
Esclareça antecipadamente se você possui os moldes personalizados após a conclusão do projeto. Muitos fornecedores amortizam o custo do ferramental no preço da peça, mas mantêm a propriedade do molde físico. Entenda os termos de manutenção. Defina claramente quem paga pelos reparos das ferramentas após um milhão de ciclos.
Avalie a capacidade do fornecedor de lidar com volumes súbitos. Lançamentos de produtos bem-sucedidos geralmente superam as previsões iniciais. Pergunte sobre locais secundários de fabricação de recuperação de desastres. Se uma rede elétrica regional falhar, seu fornecedor deverá ter instalações de backup para manter sua cadeia de suprimentos em movimento.
O desenvolvimento bem-sucedido de embalagens OEM requer uma jornada disciplinada. Você deve definir um resumo rigoroso do produto, avaliar com precisão as restrições de materiais e executar testes físicos rigorosos. Ignorar qualquer uma dessas fases de avaliação leva inevitavelmente a falhas operacionais dispendiosas na linha de enchimento. A validação adequada da amostra protege seu investimento e garante a segurança do consumidor. Uma abordagem metódica transforma a ciência complexa de polímeros em soluções de varejo confiáveis e de alto desempenho.
Audite hoje o resumo do seu produto atual. Revise seus requisitos de barreira e expectativas de ferramentas. Recomendamos solicitar uma consulta técnica com seu parceiro de fabricação para avaliar a viabilidade do seu próximo projeto de embalagem personalizada antes de liberar qualquer capital.
R: Um cronograma de desenvolvimento padrão abrange de 8 a 16 semanas, desde o conceito até as amostras de produção aprovadas. Essa duração é responsável pela renderização CAD inicial, impressão 3D, criação de ferramentas flexíveis, testes de linha física e os prazos de entrega estendidos necessários para cortar ferramentas de produção de aço endurecido.
R: As ferramentas de protótipo (macias) usam alumínio mais barato e macio, projetado para tiragens curtas para validar a geometria e o ajuste. As ferramentas de produção (duras) usam aço endurecido ou cobre-berílio. As ferramentas pesadas custam significativamente mais, mas suportam milhões de ciclos de termoformagem em alta velocidade sem se degradarem.
R: A propriedade depende do contrato. Se você pagar antecipadamente pelas ferramentas, normalmente possui o molde e a propriedade intelectual. Se o fabricante amortizar o custo no preço unitário, ele geralmente retém a propriedade, vinculando você às suas instalações de produção.
R: Você deve compartilhar as especificações do seu maquinário, incluindo a mecânica de desencaixe e as dimensões da cabeça de vedação, durante o briefing inicial. Além disso, você deve realizar testes de linha física usando amostras de primeira ferramenta (FOT) em seu equipamento real antes de aprovar a produção em massa.


